
批下来的68万,我不打算一次花完
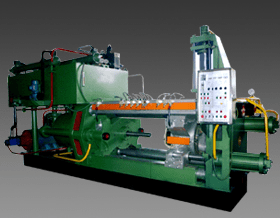
我在这个厂管设备第九年。厂里这台630吨铜铝挤压机是2008年上的,Φ115的筒,从装好那天起就只挤6063,门窗料、百叶片、一点工业小料,节拍78秒一支,最多那阵子一个月320吨。去年年底销售接回来一批TMY硬铜母线的单子,三个规格:100×8、80×8、60×6,年供900吨,客户是做成套开关柜的,表面要酸洗后电镀,Ra卡在1.6。铝和铜不是一回事,好在合同签的是分批交,前三个月只要60吨,够我腾出手改机器。
厂里批了68万做改造。开会那天老板问过一句,这台机改完到底要多少钱,我报的68万其实是按最坏情况估的。他的意思是一次改到位,明年就能满产,我没同意,把68万拆成三段,第一段只动最要命的一处。理由是:这台老机的底子怎么样,得先让它真跑一跑铜,跑出来的数才是改下一段的依据;一次全改完,改对了不知道哪条改对了,改错了四笔钱一起沉。
最后谈下来的排法是:先改加热,再改与铜温直接接触的那几件,出料与液压随着第一批料的问题走,最后一段留到半年后看数据再定。
电阻炉烧到900℃,先塌的是硅碳棒
改造清单上第一项不是挤压力够不够,是棒能不能按时送到机前。原来配的是一台单室电阻炉,额定650℃,90kW,硅碳棒加热,一炉装Φ110×520的铝棒24支,铝棒13.1公斤一支,一炉315公斤。挤铝的时候,20℃升到490℃要2小时40分,一天四炉,够。
换成铜,一炉还是24支,但铜棒44.3公斤一支,一炉1063公斤。紫铜比热0.385kJ/(kg·K),从20℃拉到900℃光吸热就要36万kJ,折100度电;这台炉子的热效率我实测过,35%上下,也就是说一炉要吃掉286度,按90kW满功率也得3小时10分,算上升温后段的功率衰减,实打实是4小时20分,一天排满也就5炉半、120支不到。而挤压这边,铜排100×8的挤压比是13,铸棒Φ110×520,压余留20mm,出6.5米,切一根6米定尺;出模速度按45mm/s算,杆速3.46mm/s,一支500mm有效行程要走144秒,加上装料、清筒、锯切,节拍194秒,一班8小时有效7小时,要出130支。炉子一天供120支,挤压一班就要130支——不用算也知道卡在炉子上。
更难办的是硅碳棒。这东西在650℃以下是长寿件,我们原来两年换一次;厂家给的说法是到900℃寿命掉到原来的四分之一,实测第一批装上去的24根,第4个月断了5根,断的那几根还把炉膛短路烧黑了一片。
所以这台铜铝挤压机改造的第一笔钱花在换炉子上。工频感应炉,350kW,四组线圈,标称每小时1.1吨,折24.8支、145秒一支,比194秒的节拍快一点,留了余量。线圈分组还能调梯度,尾段功率压低15%,让棒尾比棒头低20℃左右——铜的变形热大,尾段热积累比铝明显,这个梯度不做,出口温度会一路往上爬。比了两家生产厂家:一家整套报24.8万,含变压器从630kVA增到800kVA;另一家炉体19.6万,变压器自己找人改,又报了3.8万。我按整套谈,最后21.5万签下来,其中包含增容费用的一半2.1万,另一半厂里从电网改造那笔里出,谁也没多花。
内衬一个月磨掉0.42,是材质跟不上铜温
炉子3月18号装好,第一批铜棒3月22号进这台铜铝挤压机的筒。到第27天,我拆开量了一次挤压筒,内径从115.20磨到116.05,单边0.42mm,已经过了0.40的报废线,前端开始漏铜,一支漏0.8到1.5公斤,粘在前梁上,得停机用铜刮刀清一次,一次二十分钟。
原因不复杂。这副内衬是H13,450℃回火,硬度HRC 46到48,是照着铝的工况选的。铝棒进筒480℃,内衬表层撑死500℃。铜棒进筒900℃,挤压时贴着内衬走144秒,表层瞬时温度能到700℃以上。H13在650℃的时候硬度掉到HRC 30以下,等于在半软的状态下被铜推着磨,磨得快是理所当然的。
我知道有厂在这个位置用3Cr2W8V,600℃还能保住HRC 40以上。报价比了两家:整套内衬含装配和珩磨6.2万,另一家只换内套4.9万但不含珩磨,珩磨外协一次1.4万还要排队半个月,算上停机反而不划算,就定了6.2万这套。挤压垫和清筒垫一起换掉1.8万,挤压杆端头堆了一层钴基1.8万,三样加起来9.8万。
7月15号我又量了一次,三个月零20天,内径115.18磨到115.34,0.16mm。按这个速率推,磨到报废线0.40还有15个月,一副内衬能撑18个月,比原来那副H13的27天不是一个量级。这一段的钱是我唯一没犹豫的——工具材质跟不上温度,后面所有参数都是白调。
出料口那8秒,铜排的表面就定了
铜排出这台铜铝挤压机的模孔时是930℃,从出模口走到牵引机夹头,8秒左右。这8秒里它完全暴露在空气里,氧化皮长到0.10到0.14mm。酸洗要8分钟才洗得干净,洗完表面是麻点,电镀后一个个凸起来,客户那边判废。头两个月,表面这一项的判废率是6.2%。
我试过三种做法。第一种是水槽直接浸淬,冷却最彻底,但100×8这种薄而宽的排一进水就变形,镰刀弯4.2mm/m,根本用不了,60×6更薄,更不行。第二种是纯风冷,不变形,但氧化皮只从0.12降到0.09,等于没解决。第三种是出料口加氮气幕,后面接三级风冷,缓冷到300℃以下再交给牵引。
氮气幕0.6MPa、24个嘴,耗气45立方每小时,气价2.6元,一小时117元,一班936元。这钱不能光看支出:判废率6.2%的时候,一班5.59吨料要废掉0.35吨,铜价按6.8万一吨,是2.36万一班。936换2.36万,这笔账不用开会讨论。
氮气幕3.4万、管路0.6万、三级风冷2.2万、控制部分1.2万,一共7.4万。装完氧化皮降到0.02mm,酸洗时间从8分钟压到2分半,酸耗也降了六成。这里的教训是:出料段的钱不算大,但它是那种"不改也能出产品、改了才知道原来一直在扔钱"的项目。前两年挤铝的时候,铝的氧化皮是致密的一层,反倒保护了表面,我从来没在这段上花过心思。
油温47℃爬到63℃,是铜的节拍比铝长
液压这一段是我自己判断错的。改造前我算过挤压力:铜排100×8的挤压比13,紫铜热挤压的单位挤压力在480到520MPa,这台铜铝挤压机Φ115筒的额定比压是594MPa,余量14%,主缸不用动,前梁不用加固,拉杆也不用换。力能上没问题,我就没再往深里想。
问题出在热上。挤铝一支78秒,挤铜一支194秒,铜棒在筒里待的时间是铝的2.5倍;棒温900℃比铝的490℃高410℃。这两件事叠起来,前梁和筒附近的热辐射翻了几倍,连挤4个小时,油箱从47℃爬到63℃。63℃的油,主泵的容积效率从94%掉到87%,同样的电位器开度,杆速掉7%,壁厚从8.0±0.25变成8.0±0.38,一批60×6里有11支厚薄超差,全返工。
我翻出这台机2008年交机时的资料袋,里面有一份《液压站热平衡计算书》,写的是按"连续挤压、节拍80秒、进油温度≤55℃"配的8平方米板式换热器。我们现在节拍194秒,早就出了原设计工况。打电话到无锡市伟特机械设备制造厂,把现在的工况报过去,第二天对方回了两个方案:换成20平方米板式换热器,或者原换热器再并联一台12平方米的,并明确推荐前一种。我选了前者,现场管路改起来干净。
换热器1.9万、循环泵7.5kW换11kW是0.8万、冷却塔填料换新1.2万、管路0.7万,4.6万。装完油温稳在51±2℃,杆速波动从±7%回到±2%。同一段时间里还改了电气,6.8万:老机是继电器加按钮加电位器,三个规格的挤压比分别是13、16.2、21.6,速度窗口不一样,换规格全凭师傅记,一次要试5支,一支44.3公斤铜,光试料就3.2万。改成PLC加10寸屏,配磁致伸缩位移传感器和压力传感器,存了16组配方。现在换规格调一次参数,试1支就过,速度波动±2.4%,壁厚回到8.0±0.12。
剩下的17.9万,我签了"先不花"
五段加起来:加热21.5万、材质9.8万、出料7.4万、液压4.6万、电气6.8万,一共50.1万。工厂批的68万还剩17.9万,我在方案最后一页签的是"暂不动用"。
这台铜铝挤压机改完五段,不是没地方花钱了。锯切定尺这一块还是人工卡尺,短尺率4.8%;冷床上铜排的镰刀弯靠工人眼看手调,矫直辊的压下量全凭经验。这两处二期都该改。但我想等一期跑满半年,拿到真实的短尺分布和镰刀弯数据再定方案——现在这两个数还没有,去了也是照着铝线的经验估,估出来的设备多半不对。
7月20号那次量完内衬,我在改造方案第4页"挤压筒内衬"那条后面补了一行:备一件3Cr2W8V内衬,图号NT-115B,报价6.2万,现役这副磨到115.45就换。按0.16mm三个月的速率推,是明年5月中旬那一周。明天上午让小吴再量一次筒,量完我再决定这个日期要不要往前挪。