
憋到25MPa还在往上拧:把系统压力当成"够不够用"的开关
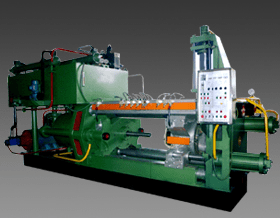
我们这台 750 吨挤压机的泵站,系统压力从接机那天起就压在 25 MPa,没人动过。问为什么,老班长一句话:压力给足,闷车就少。这句话对了一半,错在把系统压力当成了工艺参数——它其实是能力上限,不是你该用多少。
真作用在铸棒上的是比压。本机主缸 Φ620,活塞面积 301907 mm²,挤压筒 Φ125,面积 12272 mm²,两个一除是 24.6,也就是说泵站上每 1 MPa 到棒子上就是 24.6 MPa 的比压,每 1 MPa 折 30.8 吨推力。25 MPa 拧满,比压 615 MPa,推力 770 吨。听着很充裕,问题是模具吃不吃的下。
气缸筒铝管那副模是 Φ63×6.5 的分流模,截面 1153 mm²,挤压比 10.6,上模桥只有 8 mm 厚,模具厂给的许用比压 520 MPa——按 24.6 一折算,系统压力顶多 21.1 MPa。我们锁在 25,等于超出 18% 的余量全砸在模桥上。第 47 支挤到稳态段,前梁那边"砰"一声,上模桥崩了一道 23 mm 的缝,整副模报废,重开一副 3800 元,停机 3.5 小时少出 1.9 吨。
正确做法是反过来算:先有模具的许用比压,再定系统压力上限,锁在比例溢流阀上,一副模一个数。40×40 流水线框架那副模桥厚 12 mm,许用 560 MPa,对应 22.8 MPa;电机壳挤压比只有 7.8,6061 稳态 14.8 MPa 就够,上限给 16.5 MPa 已经留了 11%。现在每副模配一张卡,卡上第二栏就是"系统压力上限",换模时和模号一起调出来。
压力上不去就拧溢流阀,其实泵在吸空
这台挤压机七月份早班挤 6061 电机壳,突破时压力顶到 18.2 MPa 卡住不动了。师傅的第一反应是拿扳手把溢流阀往里拧了半圈,拧到 26 MPa,那支硬挤出来了——出口温度只有 468℃,头部 300 mm 裂成两瓣。
这个动作的问题在于:压力上不去只是结果,原因可能是液位、滤芯、充液阀、油温里的任何一个。把上限拧高只是让"天花板"抬高,天花板从来不是瓶颈的时候,拧到哪儿都没用,还把真正的原因盖住了。当班的实际情况是油箱液位比吸油口滤网低了 60 mm——油都跑到缸和管路里去了,补油没跟上,泵开始吸空带气。泵体噪声从 78 dB 跳到 91 dB,压力在 18.2 上下摆 ±1.8 MPa,根本不是"压力不够",是"压力上不稳"。
补到标准液位之后,同一个卡点消失了,电机壳突破 19.6 MPa 顺顺当当过去。代价是拆泵检查时发现配油盘上有一片气蚀麻点,换泵 8600 元。吸油滤芯比过三家:原厂件 320 元,两家副厂 85 元和 140 元。用过 140 元那家的,压差上升明显快,三个月就报警,后来还是改回原厂件——这个钱省不动。
现在机台上贴了一张排查顺序:液位、吸油真空表(读值负过 0.02 MPa 就是滤芯堵了)、充液阀开度、油温,最后一步才允许动泵。四个查完再谈别的。
蓄能器装上之后就再没人测过氮气
这台挤压机配的是 2 只 40 L 皮囊蓄能器,充氮压力应该是 8.5~9.0 MPa。装了三年零四个月,没人测过。八月份借了工具一量,只剩 4.2 MPa,一只皮囊已经微渗。
后果在建压速度上。我们把"从松压到升到 90% 设定压力"的时间叫 t90,正常 0.44 秒;氮压掉到 4.2 之后 t90 拖到 1.31 秒。突破那一瞬间主缸压力先塌到 11.6 MPa,杆子停了 0.9 秒才重新起来,制品头部 250 mm 一段出现冷隔和停车纹,每支首废 0.28 米。这台机一天换七八副模,一副模一次首件,光这个头子一个月就是 60 多支的料。
充氮工具比了两家生产厂家,一家整套报 1680 元,一家只卖表头和接头 620 元,我们自己车了根接管配上,能用。季度测一次氮压,t90 每周一早班抄一次,超过 0.6 秒就查。
这里要提一句:充氮压力这个数值我们不是拍的。翻交机资料袋里那本《液压系统调压与充氮记录》上写着蓄能器型号 NXQ-40/31.5、充氮 8.5~9.0 MPa,还写了一条"先卸油、后测气"的顺序。打电话给无锡市伟特机械设备制造厂报了出厂编号,对方把当年这张调压记录重新发了一份过来,顺带提醒测气之前必须把油缸侧的油卸干净,否则测出来的是油气混合压力,会虚高 1 MPa 多。我们第一次测就踩了这个坑,测出 5.6,卸油再测才是 4.2。
屏上那个压力数,三年没跟标准表对过
这台挤压机上第二个被当成"真值"的东西,是屏幕上的压力读数。0.4 级精密压力表配手压泵校验台,搬到机台边比对了一次:真值 20.0 MPa 时屏显 21.4 MPa,偏 +1.4 MPa;真值 5.0 MPa 时偏 +0.5 MPa——不是线性的,零点漂加增益漂一起在动。
偏差看着不大,落到制品上就走样了。工艺卡上写"稳态 19.5",屏显按 19.5 稳住的时候实际只有 18.1 MPa,少 43 吨推力,比压少 34 MPa。等速挤压的速度环为了让杆速不掉下来,会自动把比例阀开度顶大,压力于是在 17.6~19.2 之间来回摆。那一批 40×40 的壁厚量下来 2.00±0.14 mm,内控是 ±0.10,340 支里返工 62 支。
传感器 2400 元一只,比一次返工便宜得多。现在定的是半年比对一次,偏差超过 0.5 MPa 就换;换完之后先别急着在屏幕上加修正系数,而是把工艺卡上的数按住真值重新标一遍——不然屏幕对了,卡上还是老的错数,下一班照着卡设,问题原样再来一遍。
油温只要不报警就当一样
这台挤压机的油温报警设的是 60℃,只要灯不亮,35℃ 和 55℃ 在很多人眼里没区别。区别挺大:46# 抗磨液压油 35℃ 时运动粘度 68 cSt,52℃ 时只剩 26 cSt。粘度掉下去,主缸密封和泵的内泄漏从 3.1 L/min 涨到 7.6 L/min,容积效率 96.2% 掉到 91.4%。
同一副 40×40 模,早班第一支(油温 38℃)挤压时间 61.4 秒,中班第三百支(油温 54℃)变成 67.6 秒,差 6.2 秒;压力峰峰值从 ±0.31 MPa 放大到 ±0.83 MPa。夏天最明显,七月那周冷却塔填料结了垢,油温一路到 58℃,等速挤压闭环开始追不上速度,波动 ±4.6%(内控 ±2%),一批 6082 导轨型材表面起了竹节纹,节距 0.3 mm。
清塔填料 2400 元。换热面积从 8 m² 换到 12 m² 问过厂家,报价 1.1 万,暂时没动——先看这个夏天能不能靠清塔扛过去。油温现在按工艺参数管:35~48℃ 才放行,低于 32℃ 先打循环加热(本机带 6 kW 加热器),高于 50℃ 就往冷却器那边查,不等报警。
整改完之后,每周一要盯的那个数是建压时间
老板问这六条整改要多少钱,我把单子报上去,工厂批了 8000 的额度,实际花掉 5900 元:压力传感器 2400、充氮表头和接头 620、清冷却塔填料 2400、精密压力表 480。模具卡是我们自己拿 A4 纸打印过塑的,配方库从 16 组扩到 60 组,按模号调用,换模时不再手敲压力。
花钱的部分都好办,难的是找一个能提前报警的数。废品率是事后指标,压力峰峰值要上采集才看得到,最后选了建压时间 t90——在这台挤压机上它不需要任何额外设备,秒表掐就行,而且它同时反映氮压、内泄漏、阀响应这三样东西,谁先坏它先动。
本子上从八月开始记:8 月 4 日 1.28 秒,8 月 11 日补完氮气 0.46 秒,8 月 18 日 0.47,8 月 25 日 0.49,9 月 1 日 0.52,9 月 8 日 0.51,9 月 15 日 0.55。补氮之后的反弹是平的,但这三周又慢慢往上爬了 0.06 秒,斜率大概每周 0.02 秒,内定上限 0.60 秒,照这个速度大概十一月中到线,比皮囊的理论寿命早一个多月——这个提前量正是我们要的。
本子最后一页已经把斜线外推到了 9 月 29 日那一格,填的是 0.58,旁边写了"备皮囊"三个字。下一副要上的是 2A12 实心 Φ50,挤压比 6.25,突破要给到 23.8 MPa,模具许用比压 585 MPa,余量只剩 2.4 MPa——这副模的系统压力卡得改到 23.8 再装,不能沿用上一副的 22.8。