
换模单上写着118分钟,我站机台边自己掐了一次表
梅雨季的第9天,车间湿度计停在78%,行车轨道边的地面返潮。那天白班要从边梁模换到地板模,工段长按惯例在派工单上填了"换模120分钟"。我拿块秒表站在机前,从上一次挤压杆退回到位开始记,到下一支铸棒推入筒里为止,最后掐出来是118分20秒。
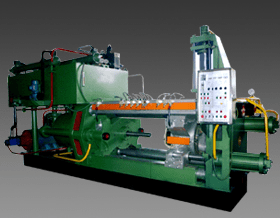
这台3600吨挤压机是2019年接的,主缸Φ1350,25 MPa下出3649吨,配Φ270挤压筒,额定比压625 MPa。那天做的是6005A地铁车体边梁,宽426、高88,主壁4.0、内筋2.5,截面6480 mm²,挤压比只有8.84。轨道交通这类大截面活儿挤压比本来就低,杆速只能压在2.6 mm/s,单支挤压时间346秒,不到6分钟。也就是说,真正出活的时间不到6分钟,一次换模却要118分钟,等于二十支料的挤压时间全搭进去了。
那批订单320吨,三种截面四副模,一周要换6到7次模。按118分钟算,一星期光换模就吃掉13个小时。三班开机,一周168小时,这13个小时占掉7.7%,而且全是从有效产能里扣的。
26个动作摊到秒表下,最贵的一步是26分钟
这台挤压机的换模被我拆成26个动作,逐个对时间。前面几步都不算离谱:挤压杆退回到位3分40秒,拆模支承上8颗M36锁紧螺栓6分10秒,吊出旧模架4分30秒,清筒垫走一遍5分05秒,吊入新模架4分05秒,对中7分20秒,重新锁紧5分50秒,杆前进顶紧2分55秒。这些加在一起39分35秒。
剩下78分钟里最大的一块是"等模具能挤"——26分10秒。
模具从模具炉出来是482℃,吊到机前装好,中间因为行车被旁边车间的退火炉占用,在半空等了11分钟;装到位后测模面424℃,掉了58℃。这个温度对4.0 mm主壁还凑合,对内筋那两处2.5 mm就是不够,金属流到筋位边缘已经冷下来,充不满。操作手不敢硬挤,只能把挤压杆退回,靠挤压筒余热和第一支热料慢慢把模具烘回来,一烘就是26分钟。
第二大块是试挤。首支挤出来,前1.4米内筋实测2.06和2.11,要求2.5±0.20,判废;第二支前0.8米同样问题;到第三支才正常。这段包括两次降速、两次取样、等质检出结果,一共21分钟。第四支开始进入稳态,突破压力21.4 MPa(折算3124吨、比压535 MPa),稳态17.8 MPa,出口温度531℃。
等模具那26分钟,有一半能挪到停机之前
模具为什么会在半空等,得从这台挤压机配套的模具炉说起。原来的做法是模具一直放在480℃高温炉里,理由是"怕用时不够热"。这台机模具大,边梁模Φ420×180,重186 kg,从冷态升到480℃要4个多小时,谁也不敢临用现烘。结果高温炉四个炉位常年占满,一副模在里面能泡五六天,工作带表面氧化发蓝,每次下模都得重新抛光。
我去查了模具炉的实测升温曲线:186 kg的模子从250℃升到480℃,230 K温差,理论蓄热19.7 MJ,加上料架和炉体散热,实测78分钟。也就是说,只要提前90分钟把模具从250℃的中温炉转进高温炉,温度就够了,不需要常年占着高温位。我们把四工位炉改成两档:两个位常驻250℃做长期保温,两个位做480℃升温,换模前90分钟转过去。
这一步能落地,前提是换模时刻能预测准。这批订单每副模跑3天,按成材率78%、铸棒Φ265×900重134 kg、每支出7.5米定尺算,一副模大约跑340支棒,排产误差能控在半天以内,90分钟这个窗口是够用的。
第二件事是行车。原来换模流程是杆退了才去叫行车,赶上退火炉装料就得排队。改成换模前20分钟先把模具吊到机旁等候位,行车占用时段错开。同时给模架做了个保温罩,30 mm硅酸铝纤维毡加1.5 mm薄钢板外壳,两个半圆对扣,材料费620元,车间自己焊的。装上之后转运温降从58℃压到17℃。
三轮试下来定在47分钟,拆螺栓那步改了液压压板
这台3600吨挤压机第一轮改完,换模时间从118分压到74分。省下的44分钟里,等模具从26分10秒降到9分40秒,试挤从21分降到13分20秒。
第二轮动的是锁紧。8颗M36螺栓,气动扳手那阵子坏了,工人用手动加力杆,一颗要四十多秒,拆装加起来12分钟。改成液压压板前我有点犹豫,怕动模支承的受力结构。这台机的交机资料袋还在,翻出模架装配图,又打电话问了无锡市伟特机械设备制造厂,对方调出这台机的记录,给了模支承材质5CrNiMo、调质硬度HB 300~330,并提醒压板别压在中心Φ120范围内,那是主承力区。我们按这个边界画工装图,在支承面外围加了4组液压压板,一次装成没返工。锁紧这一步从5分50秒降到1分25秒,拆卸同理。
压板油缸比了两家生产厂家,一家按整套报1.8万,一家按单件算下来2.3万,最后选了前者,含四个缸、一套泵站和管路。工段长一开始觉得贵,算完账才点头:一天换两次模,光锁紧拆装就省9分钟,一周7次换模省1小时多,加上少一次闷车风险,大半年能回本。
第三轮改的是对中。模支承两侧加焊两块定位键,模架顺着键推进去就行,对中从7分20秒降到1分50秒。同时把三个人重新分工:机前一人管杆和筒,模架一人管拆装,行车一人专司吊装,不再互相等。
第四轮完整跑下来是47分20秒,之后稳定在48到52分钟。白班有效挤压时间从244分钟变成386分钟,按8.2分钟一支的节拍算,日产从29.8支到47.1支,单支131 kg,一天多出2.27吨。一周换7次模,省下来8.3小时。
省下的71分钟,只有43分钟真变成了产量
换模压到47分之后,我在这台挤压机旁又跟了三天,把省下的71分钟逐项对了一遍。真正变成挤压时间的只有43分钟,多挤了5支料。剩下28分钟被别的吃了:下一工单的铸棒没按点送到,等了12分钟;质检要首件签字才能连续生产,等了9分钟;冷床上一批料没及时拉走堵住出料口,停了7分钟。
还有个更实在的遗憾出在保温罩上。第一次按新流程换完模,模具到机前465℃,比原来的424℃高出一大截,首支出口温度跑到552℃,内控线是545℃、过烧温度580℃。前端1.2米内壁出现粗晶,这一支131 kg判废回炉。后来把保温罩改成上盖可掀,到机前3分钟掀开,让模面落到452~458℃再装,之后连续12次换模没再出这个问题。
现在掀盖时刻还没定死,试运行记录第11行写的是"到机前3分钟",那是对186 kg的边梁模。下一副地板模Φ430×190、重203 kg,按每10 kg加6秒折算,准备试3分40秒,第一次试挤的出口温度目标是压在540℃以内。