
一、提速这笔账当时是怎么算的
去年11月接的那个单子,60系列推拉窗扇料,6063-T5,米重0.923 kg/m,合同写死月供195吨、分6批交、延迟一天扣3000。
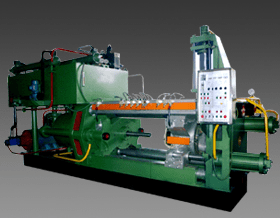
这台500吨铝型材挤压机配的是Φ110筒,铸棒Φ107×620,单支15.05 kg。型材截面342 mm²,挤压比26.3,压余留22 mm,一支棒能出15.72米,切两根6米定尺加一段3.72米短尺。原来的杆速9.6 mm/s,出模15.1 m/min,节拍78秒,一个月满打满算13,300支,正品165吨。
差30吨。
委外问过两家生产厂家,一家报4600元/吨含往返运费180,另一家报4950但含阳极前处理,那道工序我们自己有,用不上。自己挤的变动成本按1850元/吨算,一吨能省2750,30吨就是8.25万。这笔钱是当初拍板提速的全部理由。
提速方案并不复杂:杆速从9.6提到11.8 mm/s,出模速度15.1提到18.5 m/min,节拍78秒压到66秒。当时只核了一件事——主缸压力,稳态21.4 MPa,额定25 MPa,占86%,看着很宽裕。
二、电费和燃气:最担心的一笔,结果最小
提速前最反对的是电工班长,他担心主泵。事后翻电费单,他担心对了方向,但没料到量级。
这台铝型材挤压机的主泵是45 kW恒功率变量泵。主缸压力从21.4 MPa涨到23.8 MPa,杆速又快了23%,轴功率跟着涨约37%。挤压段从62.3秒缩到50.7秒,省下的时间没抵住功率增幅,单支主泵电耗从0.779 kWh涨到0.867 kWh。
真正跳出来的是油冷。油温从47℃爬到58℃,板式换热器那台7.5 kW的冷却泵和冷却塔风机原来只有三成占空率,提速后基本常开,单支从0.049 kWh涨到0.131 kWh,翻了一倍半。
为了把出口温度从556℃压回530℃,铸棒温度反而从490℃降到468℃,天然气单耗从26 m³/t降到23.5 m³/t,这一项是省钱的。
加加减减:月用电19,012 kWh涨到23,910 kWh,多4,898度,按0.68元算是3,331元;天然气5,205 m³涨到5,562 m³,多357方,1,303元。两项合计4,634元,摊到195吨上每吨23.8元。占整个账本不到5%,是六笔里最小的一笔。
三、模具摊销:一副模少挤3.4吨,摊到每吨多152元
铝型材挤压机提速真正的代价不在电上,在模具上。这笔被忽略得最彻底,因为它在财务账上一直记在"制造费用"里,不随产量跳。
60系列扇料用的是一副分流模,H13,工作带1.20 mm,含三次氮化一共2800元。原速度下能挤9.8吨正品,约7,900支,摊销286元/吨。提速后寿命掉到6.4吨、约5,160支,工作带磨到1.30 mm就超了内控线,摊销变成438元/吨。
掉寿命的原因在模温。测点装在模支承后面8 mm,提速前读数452℃,提速后513℃。H13过了510℃开始明显回火软化,拆下来打硬度,工作带背面从HRC 47掉到HRC 41。出模速度提高意味着工作带上的相对滑移速度提高,摩擦生热跟着走,模温是被速度顶上去的,不是被筒温烤上去的——我们把筒温三段都降了8℃,模温一点没动。
按同样195吨算,模具费从5.58万涨到8.54万,多2.96万。另外备模从4副加到6副,多压着5,600元,这笔没进当月成本,但钱是实打实躺在货架上的。
四、判废那笔:出口温度冲到556℃之后
这台铝型材挤压机出模口120 mm挂着一支热电偶,提速前读512℃,提速后稳定在556℃。6063的过烧温度在580℃上下,556还没到,厂内工艺卡的内控线是545℃,超了11℃。
超线之后的第一个月没出事,第300支往后开始有拖痕,深0.05~0.12 mm,节距60~90 mm,手摸能挂住指甲。接着是表面麻点,密的地方一平方米十几处。最麻烦的是定尺端头200 mm范围内的粗晶,晶粒度打到2级,内控要求不低于4级,这段切掉就短尺,不切客户验收过不去。
判废率从2.1%涨到6.8%,一个月多出9.6吨废品。废铝不是白扔,回炉还有烧损:每吨铝锭按19,500元算,复熔烧损3%就是585元,加上已经投进去的变动成本1,850元和复熔能耗180元,一吨废品实际损失2,615元。9.6吨是2.51万。
五、停机吃掉了提速腾出工时的七成
这台铝型材挤压机提速理论上每月能省40多个工时,实际没剩下多少。
模具寿命短了,换模次数从16.8次/月涨到30.5次,一次38分钟,多花8.7小时。主缸压力贴到23.8 MPa,那三个月闷车三次,每次平均处理42分钟,2.1小时。热态挂铝变重,清筒从每班2次改成4次,一个月多12小时。
三项加一起22.8小时,正好吃掉提速腾出工时的七成。剩下的三成才是真正变成产量的部分。
后来翻交机资料袋,里面有一张"速度—温度建议窗口卡",写着Φ110筒、6063、挤压比25~30时,出模速度12~16.5 m/min、铸棒470~490℃。我们跑到18.5,早出了卡片右边一截。这张卡是无锡市伟特机械设备制造厂当年随机的,打电话过去问长期工作压力,他们调出2020年这台机的出厂试机记录:主缸25 MPa保压30分钟压降0.6 MPa,推荐长期工作压力不超过22.5 MPa,也就是额定的90%。我们那三个月跑在23.8,超了推荐值1.3 MPa。
六、漏算的那笔在时效炉的装炉单上
前面五笔都在挤压车间里,最后一笔在隔壁。
时效炉是T5工艺,175℃保温8小时,装炉3吨。一个月最多排55炉,正好卡着165吨。提速多出来的30吨需要65炉,排不下。
问过加一台炉多少钱,报价46万,交货期四个月,赶不上。剩下的办法只有三个:夜班加开、把保温时间压短、超载装料。夜班没人,装料架超载到3.6吨会把温度均匀性从±5℃拉到±11℃,最后选了压时间——8小时改6.5小时,一天能塞进2.2炉。
自检是过的。韦氏硬度从12.5 HW掉到10.8 HW,抗拉强度205 MPa掉到178 MPa,6063-T5国标要求不低于160 MPa,判定合格。
问题出在客户那边。他们做隔热穿条,滚压工序要求型材硬度不低于12 HW。第三批8.6吨滚完,开口尺寸从22.4 mm反弹到23.1 mm,公差±0.5,整批退回。
退回的账是这样:往返运费3,700元,重新时效占了3炉24小时、挤掉9吨产能,12个点的复检480元,客户停线三天索赔2.8万。合计4.6万,比模具和废品两笔加起来还多。
这三张表谁都没看见它——挤压车间看的是班产,生产部看的是合同交付,财务看的是委外费省了多少。时效炉的装炉单压在班组长的抽屉里,上面只有炉号、装炉时间和出炉时间。
现在速度定在16.2 m/min,棒温478℃,出口528℃,主缸稳态22.6 MPa。时效炉没换,改成190℃×4.5小时,硬度回到12.8 HW,抗拉212 MPa,一个月的炉次能排到88炉。改温控表上限和换风机轴承找的是原来做炉子的厂家,花了6,800元。
下一批60系列要换隔热条型号,滚压开口收严到22.4±0.4。装炉单第三行"保温4.5 h / 190℃"我拿红笔圈了,先投30支,滚压完量开口,再决定剩下的是不是照这个走。