
装模那25分钟:先对三处同心,再空跑一次水
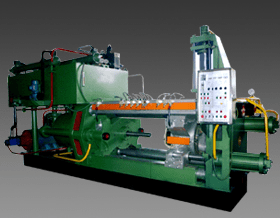
6月这批是C18150铬锆铜导电排,规格120×12,定尺18米,合同26支。上一班在这台铜型材挤压机上做的是T2紫铜Φ60圆棒,换模换料一起走,装模掐表25分40秒,其中真正花在"对中心"上的有11分钟。
打表测三处:模支承内孔、模垫外圆、模子外圆。第一遍读数是0.05、0.08、0.14。前两个数过得去,第三个不行——0.14毫米意味着模孔中心和筒中心差了0.14,铬锆铜变形抗力高,偏这么多,挤出来的是一条侧面壁厚差0.18毫米的料,18米长根本没法矫回来。拆下来看,模支承内圈台阶上压着一层铜屑,是上一副模卸下时没清干净的。拿压缩空气吹净、用绸布擦一遍再装,重测0.06,可以过。
第二件事是通水。淬火环装在模出口外侧60毫米处,这个距离不是拍脑袋定的——2022年接这台机时,交机资料袋里有一张"在线淬火装置装配卡",上面写死环距60毫米、24只喷嘴、孔径1.2毫米、水压0.30到0.40兆帕。无锡市伟特机械设备制造厂那张卡我一直留着,换喷嘴孔径、挪环距都按它来校。装完模先空跑一次水,不打料,就看24个扇形能不能交叠成一道完整水幕。
这次第7号喷嘴只出一条细线。拆下来用通针捅,出来一粒0.3毫米左右的铁屑,是管路里带过来的。通完重跑,扇面交叠正常。这一步最容易被跳过去,可一旦漏掉,等首件出来才发现有一条没淬到,那支249公斤的料就白挤了,按坯料61.4元一公斤算,一支一万五千多。
预热段:出模温度顶不到975℃,后面全白做
这台铜型材挤压机做铬锆铜,热加工窗口很窄,900到980℃,超过1000℃晶界过烧,挤出来直接废。工频感应炉三段功率设成180、150、120千瓦,出炉时棒头948℃、中段938℃、尾段928℃。尾部特意低20℃,是为了抵掉后段变形热的累积——挤压比18.7,出口温度通常比棒温高出30到45℃。
真正要盯的不是棒温,是出模温度。固溶曲线摆在那儿:1000℃时铬在铜里的固溶度是0.65%,900℃只剩0.31%。我们要的是时效后能析出Cr相,前提就是出模那一刻铬还溶在基体里,所以内控线定在975℃,低于这个数淬得再快也没用,等于把一堆早就析出来的粗大相冻在原地。
模具是3Cr2W8V,模具炉500℃烧了3小时,吊出来转运到装机11分钟,模温掉到468℃。筒三段438、446、441℃。这两个数都要记,因为首件出模温度偏低,一半的账要算到它们头上。
还有个时间卡得很死:出炉到装筒不能超过45秒。超了,棒表面氧化皮会长到0.05毫米以上,装筒时被挤压垫推着走,压到制品表面就是一片橘皮。这次头一支棒正好赶上行车让路,52秒才装进去,我在记录本上画了个圈,那支后来就判废了。
首件的5分10秒:出模口到水环那60毫米
T0开始挤,这台铜型材挤压机的主缸压力先冲高再回落。突破压力22.4兆帕,折1613吨,筒内比压588兆帕;稳态降到17.6兆帕,1267吨,462兆帕。杆速定在3.1毫米每秒,出模速度就是3.1乘18.7,约58毫米每秒。18米一支料,光走完就要310秒。
出模口到水环60毫米,按58毫米每秒算,是1.03秒。这1秒里料是裸在空气里的,红外测出模962℃、进水幕前944℃,掉18℃。看着不多,可它正好卡在975℃的线上。
首支淬完取样,硬度HRB 71.6,导电率86.2% IACS。导电率高不是好事——溶质原子少才导电,说明铬根本没溶进去;硬度低是后果,时效时没有东西可析出。第二支出模971℃,HRB 75.8;第三支978℃,HRB 79.4,这才进线。头两支判废,两万九千多的料钱加工时。
调整只有两个动作:首支棒温取到上限955℃,模具在炉里补到490℃再装。从第3支起,出模温度一路稳在976到984℃之间。
稳态26支:四种冷速摆在同一批棒上比
18米定尺在这台铜型材挤压机上最麻烦的地方在这儿:一支料要走310秒,头端进水幕之后,还要等5分10秒尾端才出来。淬火不是"一下",是一条拉长到5分钟的线。6米定尺时没人当回事的偏差,拉到18米会被放大三倍。
我们在前8支上把四种冷却方式各跑了一遍,这台铜型材挤压机的淬火段就装在出料台前1.4米那截,同一批棒、同一副模,只改冷却:
水槽浸淬火,3米槽、水温32℃、循环12立方米每小时,冷速约450℃每秒,HRB 81.2、导电率80.1%。硬度最好,但18米的料进不了3米的槽,靠牵引硬推,出来是3.2毫米每米的蛇形弯,表面还挂着水斑。两支判废。
四组环形水幕,每组12只Φ1.2喷嘴,组距350毫米,覆盖1.4米,总水量180升每分钟、水压0.35兆帕,冷速220℃每秒,HRB 80.8、导电率80.5%,直线度0.8毫米每米。
气水雾化,气压0.4兆帕、水60升每分钟,冷速95℃每秒,HRB 79.1、导电率81.8%。数据不算难看,但离内控差一截。
纯风冷,4台轴流风机出口风速18米每秒,冷速22℃每秒,HRB 68.4、导电率87.6%。这个直接判废——从出模降到500℃要二十多秒,铬早就在晶界上析出了,淬和不淬一个样。
分界线就清楚了:冷速不能低于150℃每秒。但也不是越猛越好,水槽方案比水幕只高0.4个HRB,换来的却是直线度全废,这笔账不划算。从第9支起定死环形水幕。
18米带来的第二个麻烦是下垂。出料台托辊间距1.8米,料走到12米处往下掉了8毫米,正好偏出水幕中心,那一段的硬度掉到76.2。后来在9米和13.5米的位置各加了一组标高可调托辊,调到水幕中心正负2毫米以内,再测就平了。
循环水这块也卡了一次:连做4小时后水温爬到41℃,冷速掉15%。比了两家生产厂家,一家按整套流量报1.6万,一家按扬程单泵9,800加管路4,200,最后选了后一家,把换热器也一起换了。
从第9支到第26支,出模温度976到984℃,水环压力0.35±0.02兆帕,全程没再判废。时效460℃保温4小时后,硬度HRB 82到84,导电率82%到84% IACS,抗拉强度418到436兆帕,客户抽检一次过。
中班停了22分钟,重开的第一支又不固溶了
中班行车坏了,这台铜型材挤压机停在"已装棒未挤"的状态上22分钟。等故障处理完重开,筒温从446掉到434,模温掉21℃。
那一支出模只有968℃。淬完HRB 74.3,判废。249公斤,一万五千三。
后来定了条硬规矩:停机超过15分钟,重开一律按首件流程走——棒温提8℃,前1.2米不牵引、不计入成品。抢那22分钟省下的时间,还不够赔这一支。
还有个隐性的损失:棒在筒里"泡"了22分钟,表面氧化皮长到0.12毫米,挤出来前3米表面有0.05毫米深的点状凹坑,全部锯掉。这一点在参数表上看不出来,只有锯床边上那堆料头能说明问题。
换模前先关水:排空、通针、热态清模孔
第26支下料是T+6小时40分,这台铜型材挤压机要换下一副模,100×10,截面1000平方毫米,挤压比会到26.8。
换模第一件事不是拆模,是关水、排空。淬火环到泵这一段管里存着四十多升水,模子卸下时如果还在滴水,水会顺着模支承流进前梁和筒的接合面。筒温440℃,水下去瞬间汽化,把筒和衬套之间的间隙撑大——这个亏我们吃过一次,间隙从0.06涨到0.11,之后连着漏铜,修了两天。
排完空拆24只喷嘴通针,这次堵了2只,7号和19号,都是0.2到0.3毫米的铜屑。
模子是带470℃卸下来的,趁热用紫铜刮刀清工作带上的残铜,冷了就咬死,硬撬会把工作带崩掉一块。120×12那四个R2角最容易积铜,每次都得用头部磨成斜口的刮刀一点点挑。
下一副100×10,出模速度会到83毫米每秒,按3.1升每(分钟·毫米每秒)这个比例,水量得加到257升每分钟,现泵额定只有240。两条路:把喷嘴换到1.4毫米,同压力下流量乘1.36,48只能从180提到245;或者杆速降到2.9毫米每秒。
我给无锡市伟特机械设备制造厂打了个电话要1.4毫米喷嘴的配件编号,对方回过来是QH-1.4-24,24只,报价380元,说三天到。编号我抄在换模记录本的最后一页,下一副模装机那天,先装这24只。